

La ghisa grigia è stata colata in stampi di sabbia per secoli, ma le domande poste dagli acquirenti non sono cambiate di molto: cosa finisce effettivamente nella fornace, come fa il carbonio a finire sotto forma di grafite in scaglie e perché due fonderie che producono lo "stesso" grado forniscono parti che si comportano in modo così diverso?
Forniamo componenti in ghisa per clienti industriali dal 2006 e la risposta onesta è che la ghisa grigia è un materiale semplice ottenuto mediante un processo che lascia pochissimo spazio a congetture. I passaggi seguenti sono quelli seguiti da qualsiasi fonderia seria, dalla preparazione della carica all'ispezione finale.
Cosa rende la ghisa grigia "grigia"
La ghisa grigia è una lega ferro-carbonio che contiene molto più carbonio di quanto l'acciaio possa dissolvere, tipicamente dal 3,0 al 3,8% di carbonio insieme all'1,8-2,8% di silicio e piccole quantità di manganese, zolfo e fosforo. Il silicio è l'eroe silenzioso della ricetta: spinge il carbonio fuori dalla soluzione in modo da formare grafite invece di combinarsi con il ferro in cementite dura.
Poiché il metallo si raffredda lentamente all'interno di uno stampo di sabbia, la grafite si trasforma in scaglie. Le scaglie conferiscono alla faccia della frattura il suo colore grigio scuro e modellano quasi tutte le proprietà per cui il materiale è apprezzato. Interrompono la matrice metallica, quindi la resistenza alla trazione e l'allungamento rimangono modesti, ma assorbono le vibrazioni, diffondono rapidamente il calore e rompono i trucioli in modo netto su un tornio. Per le basi delle macchine, gli alloggiamenti, i tamburi dei freni e i corpi delle pompe, questo compromesso è esattamente ciò che i progettisti desiderano.
Fase uno: costruire il mix di addebiti
Ogni calore inizia come una ricetta. Una carica tipica unisce tre flussi:
- Ghisa grezza, che fornisce una base consistente di carbonio e silicio.
- Resi dalla fonderia come canali, materozze e getti scartati, rifusi internamente per recuperare materiale e stabilizzare i costi.
- Rottami di acciaio, aggiunti per diluire il carbonio e riequilibrare la composizione complessiva.
- Ferroleghe e carburatore, inclusi ferrosilicio, ferromanganese e grafite, per la regolazione fine prima della maschiatura.
La pulizia conta più di quanto la maggior parte delle persone si aspetti. I rottami che trasportano olio, vernice o fluido da taglio introducono idrogeno e zolfo nella massa fusa e questi elementi si manifestano successivamente come porosità o come grafite che rifiuta di formarsi correttamente. Lo smistamento accurato della carica in cantiere evita problemi alla fornace.
Fase due: fusione in cupola o forno ad induzione
Fusione della cupola
Il metodo tradizionale brucia il coke in un forno a tino verticale, con l'aggiunta di calcare come flusso per trasportare la cenere e lo zolfo nelle scorie. Si scioglie continuamente e a basso costo ad alti volumi, ma la chimica va alla deriva e il ferro assorbe zolfo che deve essere compensato in seguito.
Fusione in forno ad induzione
La maggior parte delle moderne fonderie per conto terzi fondono in forni a induzione a media frequenza. Il bagno viene agitato elettromagneticamente, i campioni possono essere prelevati e corretti in pochi minuti e le dimensioni dei lotti variano da poche centinaia di chilogrammi a diverse tonnellate. Il risultato è un controllo più rigoroso del carbonio e del silicio e un metallo più pulito, motivo per cui la fusione a induzione domina il lavoro con qualità specifiche e sezioni a parete sottile.
Qualunque sia il percorso utilizzato, l’obiettivo al rubinetto è lo stesso: ferro completamente fuso surriscaldato a circa 1.450-1.500 gradi Celsius, in modo che possa riempire completamente uno stampo prima che inizi a congelare.
Fase tre: modelli, stampi e anime
Mentre il forno lavora, l'officina stampi prepara la cavità. Un modello riporta la forma della parte finita più un margine di lavorazione e un margine di ritiro, poiché la ghisa grigia si contrae all'incirca dell'1% mentre si solidifica e si raffredda. Il disegno viene imballato in sabbia verde o in sabbia resinata, quindi ritirato lasciando una cavità con la geometria esterna del pezzo.
Le caratteristiche cave provengono da nuclei, costituiti da sabbia mista a un legante che si indurisce in una forma abbastanza forte da sopravvivere al versamento e abbastanza debole da collassare successivamente. Il sistema di colata e montante decide come il metallo entra nella cavità e come alimenta il ritiro, e spesso fa la differenza tra una fusione pulita e una piena di vuoti interni.
Fase quattro: colata, inoculazione e solidificazione
Il ferro spillato a una temperatura compresa tra 1.450 e 1.500 gradi Celsius viene versato a una temperatura compresa tra 1.350 e 1.420 gradi Celsius circa. Subito prima o durante il versamento viene aggiunta una piccola quantità di ferrosilicio. Questo passaggio, chiamato inoculazione, è ciò che garantisce che la grafite si formi come scaglie anziché come ferro bianco duro e non lavorabile. Si misura in frazioni percentuali e determina la lavorabilità più di qualsiasi altra cosa nel processo.
La temperatura di colata, il tempo di colata e la forma del getto sono tutti fattori importanti. Versare troppo freddo e il metallo scorre male; versare troppo lentamente e compaiono delle chiusure fredde. Una volta riempita la forma, la colata viene lasciata solidificare e raffreddare nella sabbia, quindi sbattuta su una griglia vibrante.
Fase cinque: sbavatura, distensione e lavorazione meccanica
Lo shakeout è solo a metà strada. Cancelli, colonne montanti e bava vengono rimossi e il getto viene granigliato fino a ottenere una superficie uniforme. Laddove una parte presenta sezioni sottili e spesse affiancate, applichiamo un ciclo di distensione controllata a circa 550-600 gradi Celsius in modo che la fusione si assesti prima di essere lavorata.
La lavorazione è il luogo in cui si dimostra una buona fusione. Continuiamo la fusione, la sbavatura e la finitura sotto lo stesso tetto, il che significa che i problemi dimensionali vengono risolti mentre la parte è ancora sul nostro pavimento anziché sulla catena di montaggio del cliente.
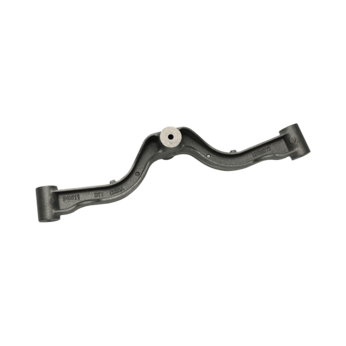
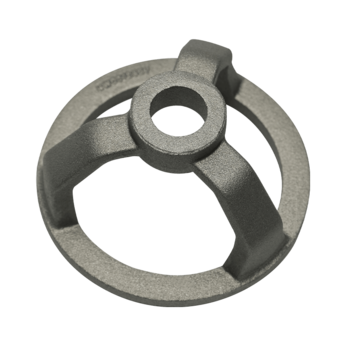
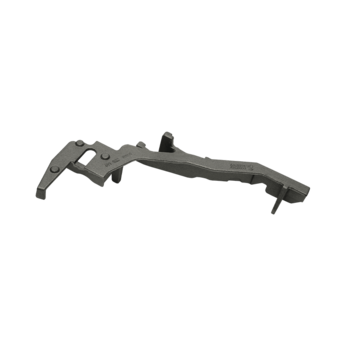
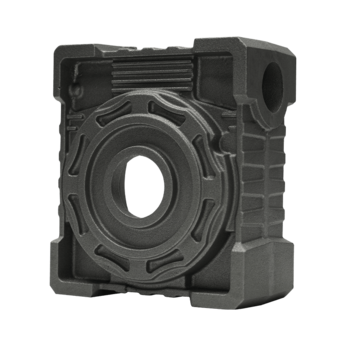
 Fusioni in ghisa grigia e componenti basati sulle applicazioni Esplora le fusioni in ghisa grigia per applicazioni automobilistiche, agricole, per valvole, pompe, semiconduttori, robot e altre applicazioni accessorie, con produzione personalizzata da disegni o campioni. Visualizza il prodotto →
Controlli di qualità che decidono se un casting spedisce
La ghisa grigia è indulgente nel servizio ma implacabile nella produzione, quindi i punti di controllo seguono tutto il processo anziché rimanere solo alla fine.
| Palcoscenico | Controlla | Cosa cattura |
|---|---|---|
| Prima di versare | Analisi spettrometrica del fuso | Carbonio, silicio o manganese fuori composizione |
| Durante la solidificazione | Analisi termiche e prove con cuneo | Freddo, inoculazione debole, struttura della grafite errata |
| Dopo lo shakeout | Controllo visivo e dimensionale | Errori di esecuzione, inclusioni di sabbia, spostamento del nucleo, pareti sottili |
| Prima della spedizione | Prove di durezza, microstruttura e pressione | Punti duri, dimensioni grossolane delle scaglie, perdite in parti strette |
Ghisa grigia e ferro duttile: un passo in più, un comportamento molto diverso
Tutto quanto sopra produce grafite in scaglie. La ghisa sferoidale segue lo stesso percorso di fusione, stampaggio e colata, quindi riceve un trattamento al magnesio nella siviera che trasforma la grafite in noduli invece che in scaglie. I noduli non interrompono la matrice, quindi il metallo acquisisce resistenza alla trazione, all'allungamento e all'impatto mantenendo gran parte dello smorzamento e della lavorabilità della ghisa grigia.
Se stai pesando i due materiali per un componente specifico, abbiamo scritto una ripartizione in linguaggio semplice ferro duttile contro ghisa che confronta fianco a fianco robustezza, costi e applicazioni tipiche.
Dove finiscono le parti in ghisa grigia
Poiché il materiale si scioglie facilmente, si lavora bene e rimane dimensionalmente stabile durante il servizio, i componenti in ghisa grigia finiscono ovunque la rigidità e lo smorzamento delle vibrazioni contano più della resistenza finale:
- Alloggiamenti, staffe e componenti per freni automobilistici.
- Parti di macchine agricole esposte a polvere, carico e agenti atmosferici.
- Scatole di riduttori e scatole del cambio che devono rimanere silenziose sotto carico.
- Corpi valvola, coperchi e raccordi per il controllo dei fluidi.
- Alloggiamenti, coperchi e parti relative alla girante della pompa dell'acqua.
- Telai e pezzi strutturali per semiconduttori e apparecchiature per robot industriali.
Il lavoro delle valvole è un buon esempio del perché il materiale persiste. Un corpo valvola necessita di tenuta alla pressione, connessioni filettate che mantengano la coppia e una superficie che sigilli in modo pulito dopo la lavorazione, e la ghisa a grafite lamellare offre tutti e tre questi elementi a un prezzo che l'acciaio fuso non può eguagliare.
 Accessori e componenti per valvole in ghisa grigia Esamina le parti delle valvole in ghisa grigia, compresi i coperchi delle scatole, con il supporto OEM/ODM per applicazioni antincendio, automobilistiche, agricole, energetiche, petrolifere e di trattamento delle acque. Visualizza il prodotto →
Laddove un disegno richiede una maggiore resistenza alla trazione o allungamento, versiamo ghisa duttile nello stesso stabilimento, in modo che un progetto possa spostarsi tra i materiali senza cambiare il fornitore o la filosofia degli utensili.
Lavorare con una fonderia sui propri disegni
Gran parte di ciò che produciamo non è un articolo a catalogo. I progetti OEM e ODM di solito iniziano con un disegno, un prezzo indicativo e una domanda sulla fattibilità: è lo spessore della parete colabile, dove dovrebbe trovarsi la linea di giunzione, quanto margine di lavorazione è realistico e la qualità corrisponde all'applicazione. Da lì costruiamo il modello, versiamo un campione, lo ispezioniamo e confermiamo il processo prima che inizi la produzione in batch.
Se il tuo componente non rientra perfettamente in una categoria standard, è normale. Le fusioni personalizzate sono il lavoro quotidiano di una fonderia conto terzi, non l'eccezione.
 Altri Accessori in Ghisa Grigia per Uso Industriale Accessori personalizzati in ghisa grigia per attrezzature industriali, veicoli, costruzioni, condutture e sistemi antincendio, prodotti su disegni o campioni del cliente. Visualizza il prodotto →
Produrre la ghisa grigia non è complicato in linea di principio, ma premia la coerenza: una carica pulita, una fusione controllata, uno stampo che si riempie nel modo per cui è stato progettato e una routine di ispezione che individua i problemi prima che si spostino. Se stai acquistando componenti in ghisa grigia e desideri un fornitore che possa parlare attraverso il processo piuttosto che aggirarlo, saremo lieti di esaminare i tuoi disegni e darti una risposta diretta su ciò che è pratico.